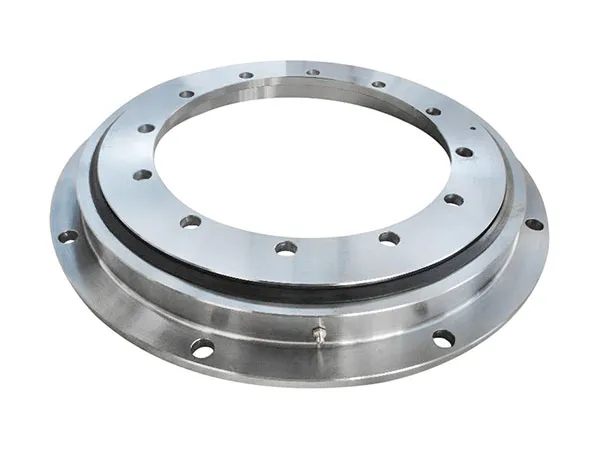
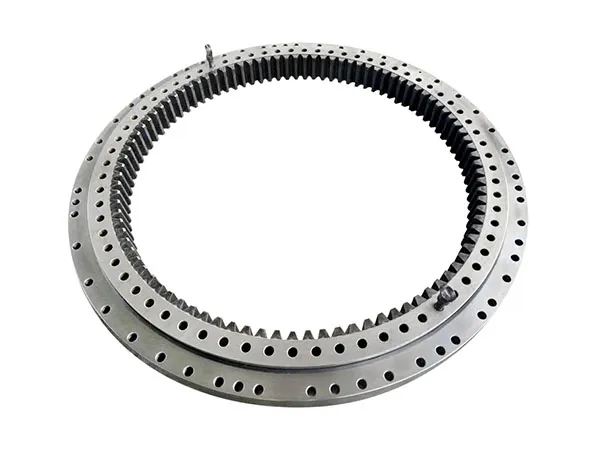
Предварительный натяг — это единственная регулировка при монтаже перекрестно-роликового подшипника, которая одновременно определяет его жесткость, точность вращения и срок службы. При правильном применении он устраняет внутренний зазор и обеспечивает контакт каждого ролика с обеими дорожками качения, благодаря чему нагрузка распределяется равномерно, а не концентрируется на нескольких роликах. При неправильном применении преднатяг увеличивает момент трения, нагрев и усталостный износ, что способно вывести из строя даже идеально подобранный по расчетам подшипник. В этом руководстве рассмотрены основные методы создания предварительного натяга в перекрестно-роликовых подшипниках, способы их практического применения, а также критерии выбора и проверки оптимального метода для станков, поворотных столов, роботов и делительных устройств.
Что на самом деле делает предварительный натяг в перекрестно-роликовом подшипнике
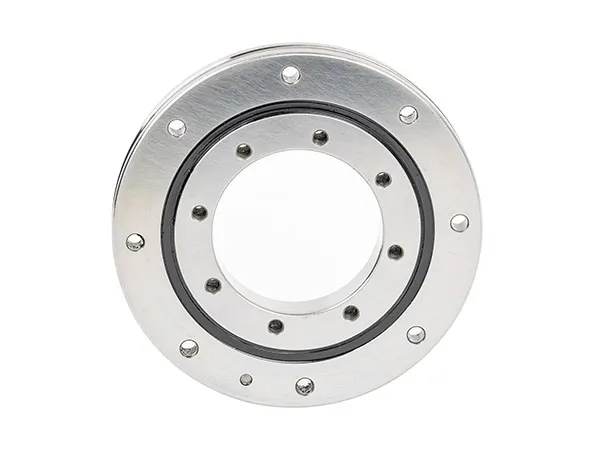
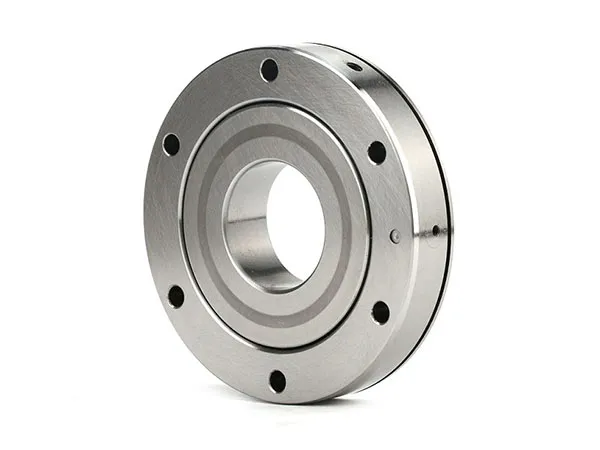
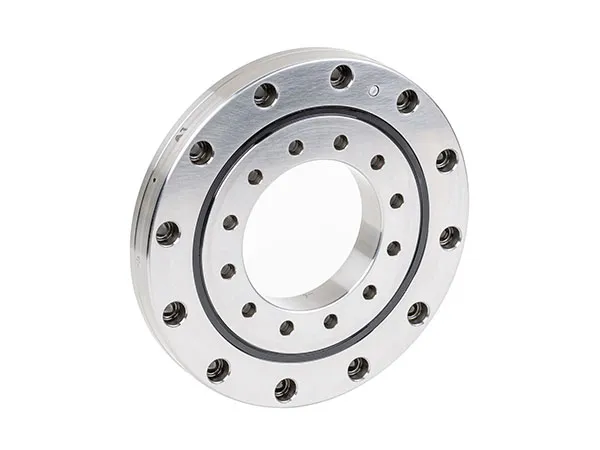
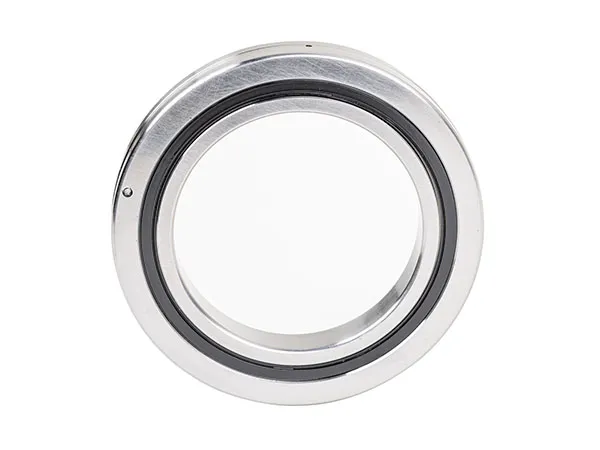
В перекрестно-роликовом подшипнике используются цилиндрические ролики, расположенные под углом 90 градусов друг к другу в одной дорожке качения с чередованием по окружности кольца. Такая конструкция позволяет одновременно воспринимать радиальные, осевые и моментные нагрузки, поэтому она широко применяется в поворотных столах, шарнирах роботов и прецизионных делительных устройствах. Обратной стороной является чрезвычайная чувствительность сопряжения роликов с дорожкой качения к величине зазора.
Зазор, предварительный натяг и жесткость
Любой подшипник качения имеет свою кривую упругой деформации. Пока сохраняется внутренний зазор, начальная часть приложенной нагрузки просто смещает кольца до момента касания роликов с дорожками качения, и подшипник практически не оказывает сопротивления. Лишь после преодоления этой «мертвой зоны» подшипник приобретает жесткость. Предварительный натяг устраняет мертвую зону за счет создания постоянной внутренней нагрузки еще до приложения внешней, поэтому подшипник реагирует мгновенно и пропорционально с первого ньютона нагрузки.
В результате повышается жесткость системы, но это не единственное преимущество. Преднатяг также:
-
Уменьшает биение и повышает повторяемость позиционирования осей
-
Предотвращает проскальзывание роликов на высоких скоростях или при легких нагрузках
-
Распределяет нагрузку на большее число роликов и снижает пиковые контактные напряжения
-
Компенсирует незначительные погрешности механической обработки корпуса и вала
Однако эффект не безграничен. После превышения оптимального значения дальнейшее увеличение преднатяга приводит к росту момента трения и тепловыделения гораздо быстрее, чем к росту жесткости, а избыточный нагрев в конечном итоге сокращает ресурс подшипника. Поэтому выбор метода создания преднатяга в равной степени связан как с его формированием, так и с точным контролем его величины.
Методы создания предварительного натяга в перекрестно-роликовых подшипниках
1. Зажим торцевой крышкой или фланцем
Наиболее распространенный подход для перекрестно-роликовых подшипников — осевой зажим с помощью торцевой крышки, фланца или крышки подшипника, которые прижимают наружное или внутреннее кольцо к заплечику (буртику). Преднатяг создается усилием зажима равномерно затянутых болтов, а его величина задается осевым размером заплечика, крышки или притертой распорной втулки между ними.
Поскольку момент затяжки болтов сложно точно пересчитать в осевое усилие, этот метод обычно настраивается по геометрическим размерам, а не «по ощущениям». Болты необходимо затягивать по строго определенной схеме, чтобы не деформировать кольцо. Это стандартное решение для поворотных столов, где подшипник представляет собой крупногабаритное тонкостенное кольцо, а заказчик обрабатывает заплечик корпуса на заданную высоту.
2. Преднатяг с помощью регулировочных прокладок
Регулировочные прокладки (шайбы) — это тонкие прецизионные пластины, устанавливаемые между кольцом подшипника и его заплечиком или торцевой крышкой. Изменение толщины пакета прокладок меняет осевое положение кольца и, следовательно, величину преднатяга. Прокладки обеспечивают хорошую повторяемость, недороги и позволяют выполнять регулировку на месте без повторной мехобработки деталей.
Основным ограничением является дискретность регулировки. Каждая прокладка изменяет зазор на фиксированный шаг, поэтому для получения очень точного преднатяга обычно требуется притертая прокладка или комбинация тонкой фольги. Пакеты прокладок также создают дополнительный податливый стык, что допустимо в большинстве поворотных узлов, но нежелательно там, где требуется максимальная жесткость.
3. Преднатяг за счет посадки с натягом
В тонкостенных перекрестно-роликовых подшипниках контролируемая посадка с натягом по внутреннему или наружному кольцу позволяет создать преднатяг без каких-либо осевых крепежных элементов. Напрессовка кольца на вал или запрессовка в корпус незначительно изменяет его диаметр и выбирает внутренний зазор по всей окружности.
Этот метод обеспечивает превосходную жесткость и компактность узла, но требует жесткого контроля допусков посадки. Толщина стенки, жесткость кольца и материал корпуса влияют на величину получаемого преднатяга, поэтому одна и та же посадка в стальном корпусе будет вести себя иначе, чем в алюминиевом или чугунном. Преднатяг за счет посадки обычно не поддается регулировке после сборки и лучше всего подходит для серийного производства с хорошо отработанной конструкцией.
4. Пружинный преднатяг (постоянным усилием)
Тарельчатые, волновые или цилиндрические винтовые пружины создают заданное осевое усилие вместо фиксированного смещения. Преимуществом является термическая стабильность: если во время работы вал удлиняется относительно корпуса, пружина компенсирует перемещение, сохраняя преднатяг практически постоянным.
Пружинный преднатяг хорошо подходит для систем с широким диапазоном температур или длинными валами и часто используется в измерительных приборах и высокоскоростных шпинделях. Его недостаток — более низкая жесткость по сравнению с жестким зажатым пакетом, так как сама пружина деформируется под нагрузкой.
5. Регулируемый преднатяг винтом, гайкой или клином
Резьбовая гайка, установочный винт или конический клин позволяют точно выставить преднатяг при сборке и корректировать его в дальнейшем. Это удобно для прототипов, ремонтных работ и оборудования, где возможна замена подшипника в условиях эксплуатации.
Риск заключается в том, что резьбовые элементы могут ослабевать или смещаться под действием вибрации. При использовании этого метода для сохранения стабильности преднатяга в течение всего межсервисного интервала необходимы стопорные элементы, такие как контргайка, резьбовой фиксатор или фиксируемый клин.
Сравнение методов
|
Метод
|
Жесткость
|
Регулируемость
|
Термическое поведение
|
Типичное применение
|
|
Торцевая крышка / фланец
|
Высокая
|
Низкая после сборки
|
Жесткий, чувствителен к тепловому расширению
|
Поворотные столы, делительные устройства
|
|
Регулировочные прокладки
|
Высокая
|
Умеренная, ступенчатая
|
Жесткий
|
Металлорежущие станки, модернизация
|
|
Посадка с натягом
|
Очень высокая
|
Отсутствует
|
Жесткий
|
Серийные сборочные узлы
|
|
Пружинный
|
Умеренная
|
Хорошая
|
Самокомпенсирующийся
|
Широкий температурный диапазон
|
|
Винт / клин
|
От умеренной до высокой
|
Высокая
|
Зависит от стопорения
|
Прототипы, полевое обслуживание
|
Во многих реальных узлах комбинируются два метода. Типичная прецизионная поворотная ось сочетает посадку с натягом на внутреннем кольце и торцевую крышку с притертой проставкой на наружном кольце, что дает как радиальную жесткость, так и точную осевую регулировку.
Как настроить и проверить предварительный натяг
Выбор метода — это лишь половина задачи. Предварительный натяг необходимо выставить на целевое значение и затем подтвердить его. Целевое значение определяется следующими факторами:
-
Направление и величина нагрузки. Оси с моментной нагрузкой требуют достаточного преднатяга, чтобы оба направления расположения роликов оставались в контакте.
-
Требуемая жесткость. Точность позиционирования и собственная частота колебаний задают минимальный порог.
-
Частота вращения и тепловыделение. Более высокий преднатяг означает больший момент трения, что ограничивает скорость вращения.
-
Разница теплового расширения. Стальные валы в алюминиевых корпусах способны быстро выбрать зазор.
-
Расчетный ресурс. Усталостная долговечность снижается, когда преднатяг превышает оптимальную точку.
Для проверки инженеры обычно измеряют пусковой или рабочий момент трения на медленно вращающемся узле, контролируют осевое и радиальное биение индикатором часового типа и проверяют, что перемещение под известной испытательной нагрузкой остается в расчетных пределах. Любая из этих проверок выявит как ослабленный подшипник, так и перетянутый узел, склонный к перегреву.
Такие производители, как LYMC, как правило, публикуют рекомендуемые посадки, размеры зажимных элементов и классы преднатяга для каждой серии подшипников, и именно эти значения должны служить отправной точкой при проектировании.
Часто задаваемые вопросы
Какой предварительный натяг необходим перекрестно-роликовому подшипнику?
Это зависит от области применения, однако большинство прецизионных поворотных осей настраивается с легким преднатягом, который лишь выбирает внутренний зазор. Более сильный преднатяг применяется в тихоходных узлах с повышенными требованиями к жесткости. Надежным ориентиром служат класс преднатяга производителя и расчетное осевое смещение.
Может ли одна только посадка с натягом обеспечить предварительный натяг?
Да, если кольцо тонкостенное, а посадка в корпус или на вал строго контролируется. Однако величина преднатяга сильно зависит от материала корпуса и толщины его стенок, поэтому ее следует подтверждать измерениями, а не принимать на веру.
Сокращает ли предварительный натяг срок службы подшипника?
Только если он избыточен. Умеренный преднатяг улучшает распределение нагрузки и может продлить срок службы; чрезмерный преднатяг повышает контактные напряжения и нагрев, что сокращает ресурс и увеличивает момент трения.
Какой метод лучше всего подходит для замены в условиях эксплуатации?
Наиболее практичным выбором обычно являются регулировочные прокладки или резьбовая регулировка, поскольку оба варианта позволяют заново настроить преднатяг на месте без повторной мехобработки заплечика корпуса.
Заключение
Предварительный натяг в перекрестно-роликовом подшипнике — это управляемый компромисс между жесткостью, точностью, трением и долговечностью. Торцевые крышки и посадки с натягом обеспечивают максимальную жесткость для серийных поворотных столов, регулировочные прокладки предлагают практичное решение с возможностью подстройки на месте, пружины компенсируют тепловые деформации, а резьбовые регуляторы удобны для прототипов и ремонта. Какой бы метод ни был выбран, решающим фактором является не сама оснастка, а дисциплина в задании четкого целевого значения и его проверке с помощью замеров момента трения и биения до ввода оборудования в эксплуатацию.